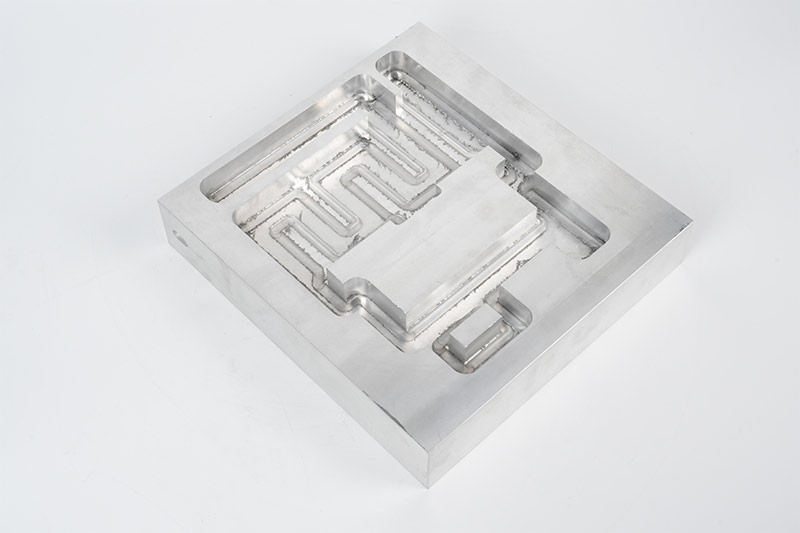
搅拌摩擦焊的加工报价,受到多重因素共同影响,很多采购人员在对接时,容易只关注单价,忽略配套环节带来的成本变化。
首先是母材材质与板厚,铝合金常规牌号加工难度适中,报价相对平稳;高合金、异种材料焊接,工艺调试难度上升,加工费用会有所增加。板材越厚,焊接所需功率、搅拌头损耗更高,成本随之上涨。
其次是焊接形式,直线焊缝调试简单,适合批量生产;弧形、环形焊缝需要数控轨迹跟随,调试时间更长,加工成本更高。另外,是否需要无损检测、表面整平、去毛刺等后处理,也会单独核算费用。
搅拌头属于消耗件,长期量产时,搅拌头损耗会分摊到单件加工成本里。稳定大批量生产,能够摊薄工装调试、设备开机的固定成本,单件价格会更有优势。
采购时建议整理清楚图纸要求、验收标准,同步向加工方说明订单预估量,方便对方给出贴合实际的报价。同时可以约定试样环节,先验证焊接效果,再敲定量产订单,规避质量不符带来额外损耗。